
પ્રકાશન તારીખ: 6 નવેમ્બર, 2026
લેખક: હુ યાનવેઈ, સિમ્બર મેટલ ટેકનિકલ નિષ્ણાત
"ટીન પ્લેટેડ" એ સંપૂર્ણ ડ્રોઇંગ આવશ્યકતા નથી. "નિકલ પ્લેટેડ" પણ નથી. જો તમારા RFQ મુજબ આટલું જ કહેવામાં આવે, તો બે સપ્લાયર્સ અલગ અલગ કોટિંગ સિસ્ટમ્સનો ઉલ્લેખ કરી શકે છે અને બંને માને છે કે તેઓ સ્પષ્ટીકરણને પૂર્ણ કરે છે. ઉપયોગીકોપર બસબાર પ્લેટિંગસરખામણી ફિનિશ્ડ બારના રંગથી નહીં, પણ સંયુક્ત, સેવા વાતાવરણ અને સ્વીકૃતિ માપદંડથી શરૂ થાય છે.
ઝડપી જવાબ:લાયક વિદ્યુત-સંપર્ક સપાટીઓ અને સામાન્ય ઇન્ડોર કાટ સંરક્ષણ માટે ટીન પ્લેટિંગનું મૂલ્યાંકન કરો. જ્યાં વ્યાખ્યાયિત ઘસારો, કાટ અથવા અન્ય કાર્યાત્મક કોટિંગ ગુણધર્મો સ્પષ્ટીકરણને ચલાવે છે ત્યાં એન્જિનિયરિંગ નિકલનું મૂલ્યાંકન કરો. બંનેમાંથી કોઈ પણ સાર્વત્રિક રીતે વધુ સારું નથી. ખરીદદારોએ કિંમતોની તુલના કરતા પહેલા કોપર સબસ્ટ્રેટ, સંપૂર્ણ કોટિંગ સ્ટેક, લઘુત્તમ સ્થાનિક જાડાઈ, નોંધપાત્ર સપાટીઓ, સમાપ્ત પરિમાણો અને સંયુક્ત-માન્યતા આવશ્યકતાઓને વ્યાખ્યાયિત કરવી જોઈએ.
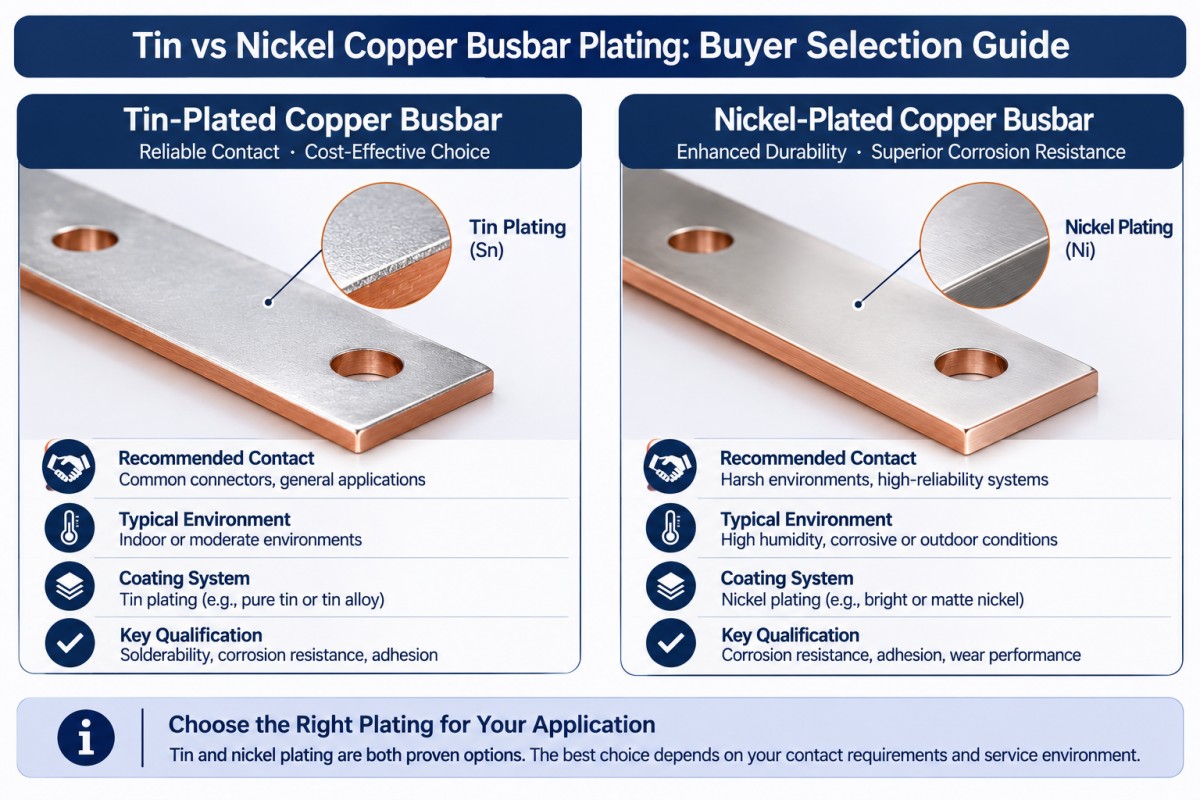
ટીન વિરુદ્ધ નિકલ કોપર બસબાર પ્લેટિંગ: ખરેખર શું બદલાય છે?
ફિનિશ સપાટી સિસ્ટમમાં ફેરફાર કરે છે; તે કંડક્ટર ડિઝાઇનને બદલતું નથી. કોપર ગ્રેડ, ક્રોસ-સેક્શન અને ઓપરેટિંગ શરતોને હજુ પણ તેમના પોતાના સ્પષ્ટીકરણોની જરૂર છે. મંજૂર કરેલ સાથે શરૂઆત કરોશુદ્ધ તાંબાની સામગ્રીના વિકલ્પો, પછી કોટિંગ અને જોડાણનું એકસાથે મૂલ્યાંકન કરો.
| ખરીદનારનો પ્રશ્ન | ટીન-પ્લેટેડ કોપર બસબાર | નિકલ-પ્લેટેડ કોપર બસબાર |
|---|---|---|
| આ પૂર્ણાહુતિનું મૂલ્યાંકન શા માટે કરવું? | ટીન કોટિંગ્સનો ઉપયોગ વિદ્યુત-સંપર્ક સપાટીઓ, કાટ સંરક્ષણ અને સોલ્ડરબિલિટી માટે થાય છે. | એન્જિનિયરિંગ નિકલ કોટિંગ્સ ઘસારો અને કાટ પ્રતિકાર સહિત કાર્યાત્મક ગુણધર્મો માટે નિર્દિષ્ટ કરવામાં આવે છે. |
| કોટિંગના વર્ણનમાં શું કહેવું જોઈએ? | ડિપોઝિશન રૂટ, ટીન ફિનિશ પ્રકાર, જો જરૂરી હોય તો અંડરપ્લેટ, જાડાઈ અને કવરેજ | ઇલેક્ટ્રોપ્લેટેડ નિકલ અથવા ઇલેક્ટ્રોલેસ નિકલ-ફોસ્ફરસ, ડિપોઝિટ આવશ્યકતાઓ, જાડાઈ અને કવરેજ |
| ઇલેક્ટ્રિકલ વેલિડેશનની શું જરૂર છે? | વાસ્તવિક સમાગમ સપાટી, એસેમ્બલી પદ્ધતિ અને સાંધાનું પ્રદર્શન | વાસ્તવિક સમાગમ સપાટી, એસેમ્બલી પદ્ધતિ અને સાંધાનું પ્રદર્શન; કઠિનતા ઓછી સંપર્ક પ્રતિકારનો પુરાવો નથી. |
| ખરાબ ખરીદીનો શોર્ટકટ શું છે? | ધારી લો કે કોઈપણ ચમકદાર ટીન ફિનિશ એપ્લિકેશન માટે યોગ્ય છે | ધારી રહ્યા છીએ કે નિકલ આપમેળે ઉચ્ચ એસેમ્બલી તાપમાન રેટિંગ અથવા વધુ સારી સંયુક્ત કામગીરી પ્રદાન કરે છે |
ASTM B545 ઇલેક્ટ્રોડિપોઝિટેડ ટીન કોટિંગ્સને સંબોધે છે. ASTM B689 ઇલેક્ટ્રોપ્લેટેડ એન્જિનિયરિંગ નિકલ કોટિંગ્સને સંબોધે છે. તેઓ વિવિધ કોટિંગ સિસ્ટમ્સનું વર્ણન કરે છે, ચાંદીના રંગની સપાટી માટે વિનિમયક્ષમ લેબલ્સ નહીં. બંનેમાંથી કોઈ પણ ધોરણ એકલા સંપૂર્ણ બસબાર એસેમ્બલીના વર્તમાન રેટિંગને સ્થાપિત કરતું નથી.
ખરીદદારોએ ટીન-પ્લેટેડ કોપર બસબાર ક્યારે ધ્યાનમાં લેવા જોઈએ?
સંપર્ક કાર્ય સ્પષ્ટ કરો, ફક્ત દેખાવ જ નહીં
ટીન કોટિંગ્સનો ઉપયોગ ઓછી સંપર્ક-પ્રતિરોધક સપાટીઓ પૂરી પાડવા માટે થાય છે, પરંતુ કોટિંગ હોદ્દો તમારા એસેમ્બલ સાંધાના પ્રતિકારની ગેરંટી આપતો નથી. સમાગમ ટર્મિનલ ફિનિશ, સંપર્ક ભૂમિતિ અને મંજૂર એસેમ્બલી પ્રક્રિયા જણાવો.
સામાન્ય ઇન્ડોર એક્સપોઝર માટે, ASTM B545 ટીનને તાંબા પર રક્ષણાત્મક તરીકે વર્ણવે છે. તે ચેતવણી પણ આપે છે કે કોટિંગ ડિસ્કોન્ટિનિટી કાટને મંજૂરી આપી શકે છે, ખાસ કરીને ભેજવાળી સ્થિતિમાં. સમીક્ષા વિના ઘનીકરણ, આઉટડોર એક્સપોઝર અથવા રાસાયણિક સેવા માટે ઇન્ડોર-ઉપયોગ ધારણાને વિસ્તૃત કરશો નહીં.
માટેસ્વીચગિયર માટે ટીન-પ્લેટેડ કોપર બસબાર, સંપર્ક પેડ્સ ઓળખો અને સમજાવો કે ઘટક બોલ્ટેડ લિંક, સોલ્ડર્ડ કનેક્શન અથવા અન્ય યોગ્ય ડિઝાઇન છે. સ્વીકૃતિ યોજના તે કાર્યને અનુસરવી જોઈએ.
ટીન ગલનબિંદુને સતત ઓપરેટિંગ-તાપમાન રેટિંગમાં ફેરવશો નહીં. સંપૂર્ણ એસેમ્બલીને તેની પોતાની થર્મલ મર્યાદા અને માન્યતાની જરૂર હોય છે.
ફિનિશ પ્રકાર અને સંબંધિત વિશ્વસનીયતા જોખમોની સમીક્ષા કરો
જો મંજૂર થયેલ સ્પષ્ટીકરણ મેટ ટીન, બ્રાઇટ ટીન અથવા અન્ય માન્ય ફિનિશને અલગ પાડે છે, તો ખરીદીના ઓર્ડરમાં તે તફાવત જાળવી રાખો. કોસ્મેટિક પસંદગીને કોટિંગ પ્રક્રિયાને ચૂપચાપ બદલવા ન દો.
ટીન વ્હિસ્કર્સ પણ એપ્લિકેશન-વિશિષ્ટ સમીક્ષાને પાત્ર છે. નાસા ટીન ફિનિશમાંથી વાહક વ્હિસ્કર વૃદ્ધિ અને નજીકના અંતરે આવેલા વાહક વચ્ચે શોર્ટ-સર્કિટ જોખમનું દસ્તાવેજીકરણ કરે છે. જ્યાં સાધનો સાથે સંબંધિત હોય, ત્યાં મંજૂર ફિનિશ અને શમન આવશ્યકતાઓ માટે જવાબદાર ઇજનેર પાસેથી પૂછો. તે જોખમ મૂલ્યાંકન છે, દરેક ટીન-પ્લેટેડ પાવર બસબારને નકારવાનું કારણ નથી.
ખરીદદારોએ નિકલ-પ્લેટેડ કોપર બસબાર ક્યારે ધ્યાનમાં લેવા જોઈએ?
તમે કઈ નિકલ પ્રક્રિયાનો અર્થ જાણો છો તે વ્યાખ્યાયિત કરો.
ઇલેક્ટ્રોપ્લેટેડ એન્જિનિયરિંગ નિકલ અને ઇલેક્ટ્રોલેસ નિકલ-ફોસ્ફરસ એક જ કોટિંગ નથી. ASTM B733 બાદમાં કોટિંગને આવરી લે છે; તેના ગુણધર્મો ફોસ્ફરસ સામગ્રી અને ત્યારબાદ ગરમીની સારવાર પર આધાર રાખે છે. ફક્ત "નિકલ પ્લેટિંગ" જ ઘણું બધું ખુલ્લું છોડી દે છે.
સમીક્ષા કરતી વખતેનિકલ-કોટેડ કોપર બસબાર વિકલ્પો, મંજૂર પ્રક્રિયા અને જરૂરી ડિપોઝિટ ગુણધર્મોનો ઉલ્લેખ કરો. ક્વોટેશન સ્વીકારતા પહેલા સપ્લાયરને પ્રસ્તાવિત કોટિંગ સ્ટેક ઓળખવા માટે કહો.
સંપર્ક ઇન્ટરફેસને અલગથી માન્ય કરો
જ્યારે ચિત્રમાં વ્યાખ્યાયિત વસ્ત્રો, લોડ-બેરિંગ, કાટ અથવા ગરમી-સ્કેલિંગ ગુણધર્મોની જરૂર હોય ત્યારે એન્જિનિયરિંગ નિકલ સુસંગત બને છે. તે આવશ્યકતાઓને ડિપોઝિટ-વિશિષ્ટ સ્પષ્ટીકરણની જરૂર છે, નિકલ દરેક કઠોર વાતાવરણને અનુકૂળ આવે છે તેવો સંપૂર્ણ દાવો નહીં.
ઘસારો પ્રતિકાર, કાટ લાગવાની વર્તણૂક અને વિદ્યુત-સંપર્ક કામગીરી અલગ પ્રશ્નો છે. એક માટે પસંદ કરેલ કોટિંગ આપમેળે બીજાને સંતુષ્ટ કરતું નથી.
શું ઉલ્લેખિત ફરજ ચક્ર પછી સાંધા માન્ય પ્રતિકાર અને તાપમાન-વધારાની મર્યાદામાં રહેશે? વાસ્તવિક સમાગમ પૂર્ણાહુતિ, હાર્ડવેર અને એસેમ્બલી પરિસ્થિતિઓનો ઉપયોગ કરીને પ્રતિનિધિ સાંધાઓ પાસેથી પુરાવાની જરૂર છે. દેખાવ અથવા કોટિંગ કઠિનતાને વિકલ્પ તરીકે સ્વીકારશો નહીં.
ખરીદદારોએ બસબાર પ્લેટિંગની જાડાઈ કેવી રીતે સ્પષ્ટ કરવી જોઈએ?
નિર્ધારિત સપાટીઓ પર જરૂરી જાડાઈ નક્કી કરો, સંમત માપન અને સ્વીકૃતિ પદ્ધતિ સાથે. "5 માઇક્રોમીટર પ્લેટિંગ" જેવી અલગ નોંધ ટાળો જે સપ્લાયરને અનુમાન લગાવવા દે કે તેનો અર્થ નજીવી જાડાઈ, બેચ સરેરાશ અથવા લઘુત્તમ સ્થાનિક મૂલ્ય છે.
સંપૂર્ણ સ્ટેક અને નોંધપાત્ર સપાટીઓ વ્યાખ્યાયિત કરો
દરેક સ્તર માટે, સામગ્રી, જરૂરી જાડાઈ અથવા શ્રેણી અને તે ક્યાં લાગુ પડે છે તે જણાવો. જો ટીન નીચે નિકલ અંડરપ્લેટ જરૂરી હોય, તો તેને સ્પષ્ટપણે બતાવો. એવું ન માનો કે તે શામેલ છે, અને એન્જિનિયરિંગ મંજૂરી વિના તેને રજૂ કરશો નહીં.
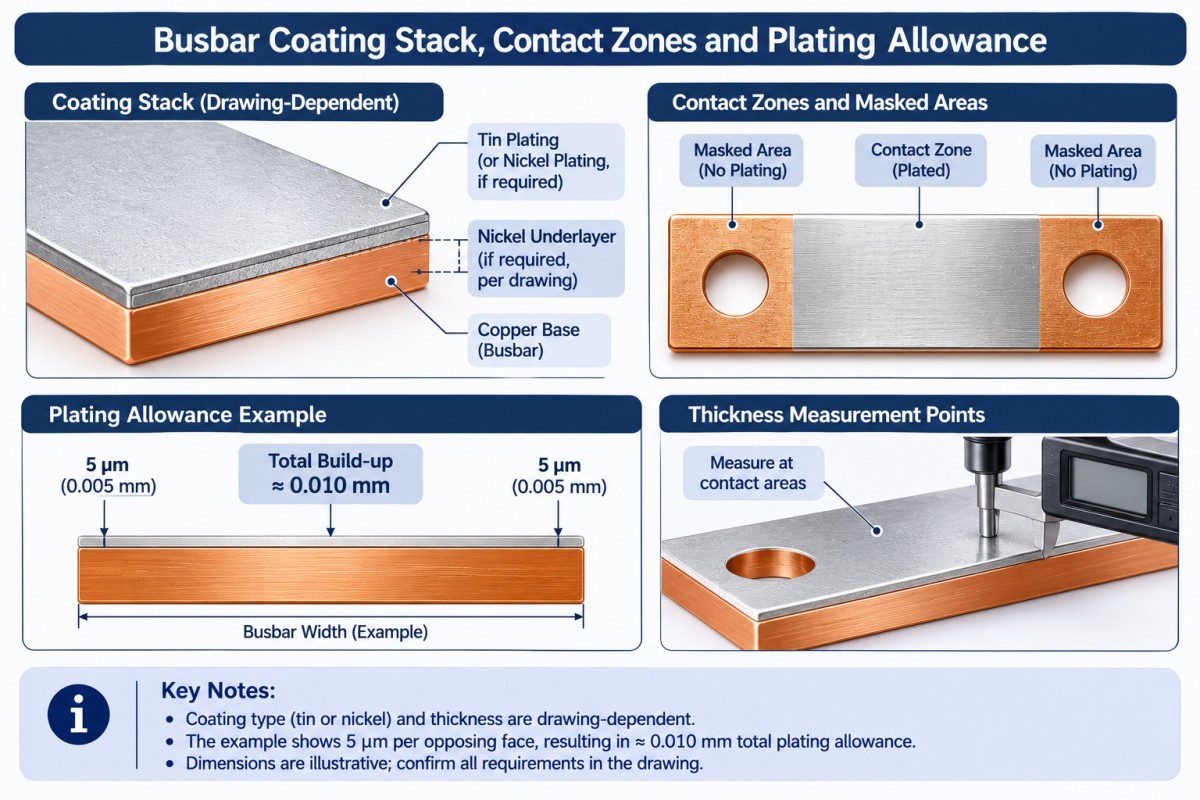
સંપર્ક પેડ્સ, કોટેડ અને માસ્ક્ડ ઝોન, છિદ્રો, થ્રેડો, ધાર અને પરવાનગી આપેલ રેક-સંપર્ક સ્થાનોને ચિહ્નિત કરો. ચિત્ર પર નિરીક્ષણ બિંદુઓને ઓળખો. સરળતાથી પહોંચી શકાય તેવા સપાટ વિસ્તાર પર વાંચન એક અપૂર્ણ મહત્વપૂર્ણ સંપર્ક ક્ષેત્ર માટે ઊભા રહેવું જોઈએ નહીં.
પ્લેટિંગ પહેલાં કે પછી પરિમાણો લાગુ પડે છે તે જણાવો.
ની ઉદાહરણરૂપ કોટિંગ જાડાઈ ધ્યાનમાં લોદરેક વિરોધી ચહેરા પર 5 માઇક્રોમીટર. યુનિફોર્મ ડિપોઝિશન આશરે ઉમેરે છે૦.૦૧૦ મીમીએકંદર પરિમાણ સુધી. છિદ્રની વિરુદ્ધ બાજુઓ પર સમાન આદર્શ જાડાઈ તેના વ્યાસને લગભગ ઘટાડશે૦.૦૧૦ મીમી.
આ ભૂમિતિ છે, ભલામણ કરેલ જાડાઈ કે પ્રક્રિયા-ક્ષમતાની ગેરંટી નથી. વાસ્તવિક ડિપોઝિશન અને ઍક્સેસની સમીક્ષા કરવી આવશ્યક છે. તેમ છતાં, તે સમજાવે છે કે પ્લેટિંગ પહેલાં પસાર થતો ચુસ્ત ફિટ પછીથી કેમ નિષ્ફળ થઈ શકે છે.
વાપરવુકોપર કમ્પોનન્ટ મશીનિંગ સમીક્ષાફિનિશ્ડ પરિમાણો, મશીનિંગ ભથ્થું અને પ્રક્રિયા ક્રમ પર સંમત થવું. આવનારા નિરીક્ષણ દરમિયાન ગુમ થયેલ ભથ્થું શોધશો નહીં.
પ્લેટિંગ પહેલાં અને પછી શું થવું જોઈએ?
ઓર્ડર આપતા પહેલા ઉત્પાદન ક્રમ પર સંમત થાઓ. તૈયાર ફેબ્રિકેટ ભાગો માટે પ્રસ્તાવિત માર્ગ કટીંગ, હોલમેકિંગ, ડીબરિંગ અને ફોર્મિંગ છે, ત્યારબાદ સફાઈ, પ્લેટિંગ અને અંતિમ નિરીક્ષણ. વાસ્તવિક માર્ગ ડ્રોઇંગ અને કોટિંગ આવશ્યકતાઓ સાથે મેળ ખાતો હોવો જોઈએ.
પ્રીપ્લેટેડ સ્ટોક એક અલગ રસ્તો છે. જો પ્લેટિંગ પછી કટીંગ અથવા ફોર્મિંગ કરવામાં આવે છે, તો ખુલ્લા કટ કિનારીઓ, છિદ્રો, વળાંકવાળા વિસ્તારો અને કોઈપણ જરૂરી સમારકામ અથવા રિકોટિંગને સ્પષ્ટપણે સંબોધિત કરો. "પ્લેટેડ કોપરથી બનેલું" નો અર્થ એ નથી કે દરેક ફિનિશ્ડ સપાટી કોટેડ છે.
માટેકસ્ટમ કોપર બસબાર ફેબ્રિકેશન, અંતિમ ફિનિશિંગ પહેલાં પૂર્ણ કરવા આવશ્યક કામગીરી ઓળખો. મંજૂરી પછી ઉમેરવામાં આવેલ નવો છિદ્ર કોટિંગ-કવરેજ સમસ્યા તેમજ ડ્રોઇંગ-ચેન્જ સમસ્યા ઊભી કરી શકે છે.
માસ્કિંગ અને રેક-સંપર્ક સ્થાનોને વહેલા વ્યાખ્યાયિત કરો. જ્યાં પસંદગીયુક્ત પ્લેટિંગની મંજૂરી છે, ત્યાં તેની સીમાઓ દર્શાવો. સૂચિત રૂટની સમીક્ષા કરો.બસબાર પ્લેટિંગ પ્રક્રિયા માહિતી, પરંતુ દરેક ભૂમિતિ સમાન પ્રક્રિયાને અનુસરે છે એમ માનીને બદલે વાસ્તવિક ભાગ માટે શક્યતાની પુષ્ટિ કરો.
શા માટે જોઈન્ટ વેલિડેશન ચમકદાર ફિનિશ કરતાં વધુ મહત્વનું છે?
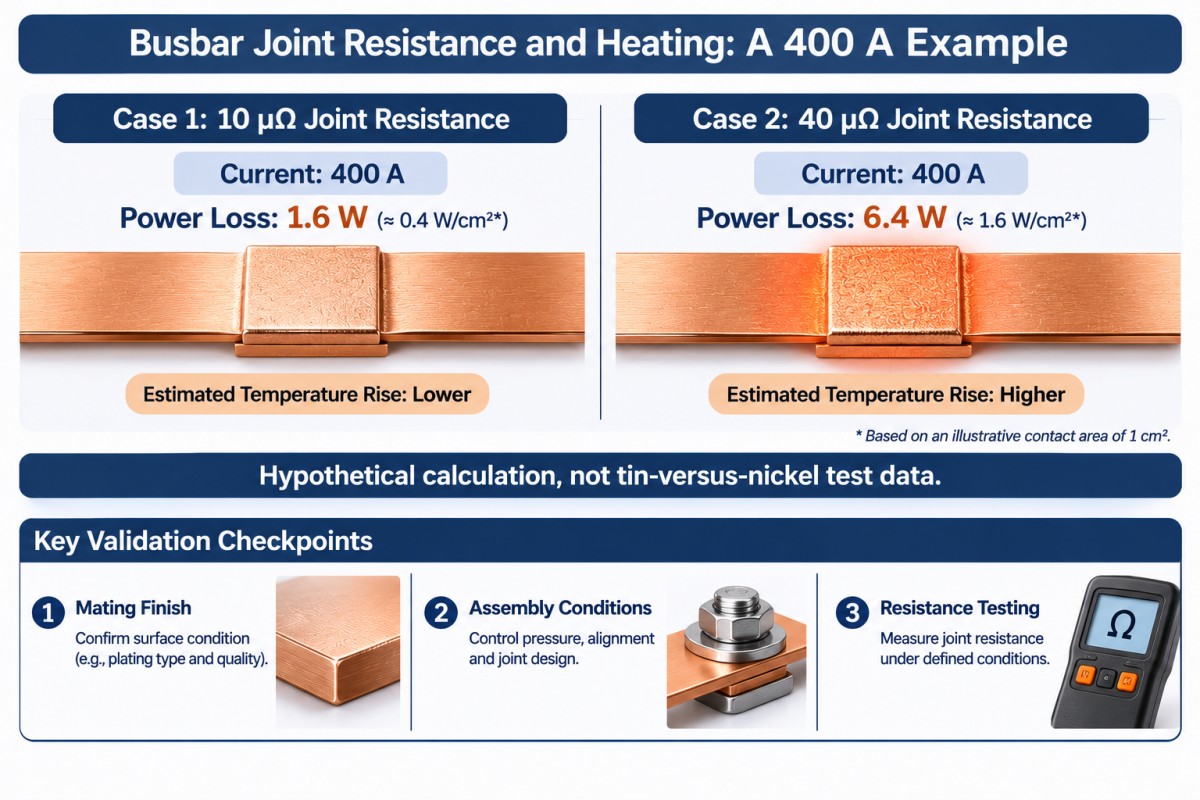
સાંધાનો પ્રતિકાર સ્થાનિક ગરમી બનાવે છે. ઇરાદાપૂર્વક કાલ્પનિક સરખામણી માટે૪૦૦ એ, સંબંધપી = આઇ²આરઆપે છે:
| ધારેલ સંયુક્ત પ્રતિકાર | ગણતરી કરેલ સાંધાની ગરમી |
|---|---|
| ૧૦ માઇક્રો-ઓહ્મ | ૧.૬ ડબલ્યુ |
| ૪૦ માઇક્રો-ઓહ્મ | ૬.૪ ડબલ્યુ |
આ ટીન-વર્સસ-નિકલ પરીક્ષણ પરિણામો, સાયમ્બર માપન અથવા બસબાર વર્તમાન રેટિંગ નથી. તેઓ દર્શાવે છે કે કોટિંગની પસંદગી ફક્ત દેખાવને બદલે સંમત વિદ્યુત પરીક્ષણ સાથે શા માટે જોડાયેલી હોવી જોઈએ.
સાંધા-પ્રતિરોધક પદ્ધતિ, માપન સ્થાનો, પરીક્ષણ વર્તમાન અને તાપમાનની સ્થિતિ જ્યાં જરૂરી હોય ત્યાં સ્પષ્ટ કરો. લાયકાત માટે, પ્રતિનિધિ હાર્ડવેર, કડક કરવાની પ્રક્રિયા, થર્મલ સાયકલિંગ અને માન્ય પ્રતિકાર ફેરફાર પર સંમત થાઓ. જવાબદાર ઇજનેરને પાસ/નિષ્ફળ મર્યાદા સેટ કરવા કહો.
વધુ પ્લેટિંગ ઓછા કદના વાહક અથવા અપૂરતી રીતે ડિઝાઇન કરાયેલ સાંધાને ઉકેલશે નહીં.
નિરીક્ષણ યોજનામાં શું શામેલ હોવું જોઈએ?
કોટિંગ સ્વીકૃતિને એસેમ્બલી લાયકાતથી અલગ કરો. જાડાઈનો અહેવાલ એક પ્રશ્નનો જવાબ આપે છે; તે બધાનો જવાબ આપતો નથી.
| નિરીક્ષણ ક્ષેત્ર | ઉત્પાદન પહેલાં સંમત થવાના પુરાવા |
|---|---|
| સબસ્ટ્રેટ અને ટ્રેસેબિલિટી | કોપર ગ્રેડ, સ્થિતિ, સામગ્રીના રેકોર્ડ અને લોટ ઓળખ |
| કોટિંગની ઓળખ અને જાડાઈ | ઉલ્લેખિત સ્તર સ્ટેક, પરીક્ષણ પદ્ધતિ, માપન બિંદુઓ અને સ્થાનિક સ્વીકૃતિ મર્યાદાઓ |
| અખંડિતતા અને સંલગ્નતા | સંમત દેખાવ માપદંડ, સંલગ્નતા પદ્ધતિ અને નમૂના યોજના; જ્યાં ઉલ્લેખિત હોય ત્યાં છિદ્રાળુતા પરીક્ષણ |
| સમાપ્ત પરિમાણો | ચિત્ર દ્વારા આવશ્યકતા મુજબ સંપર્ક-પેડની સ્થિતિ, સપાટતા, છિદ્રોની સ્થિતિ, ફિટ અને માસ્ક કરેલા પ્રદેશો |
| કાર્યાત્મક કામગીરી | જ્યાં લાગુ પડે ત્યાં વ્યાખ્યાયિત સંયુક્ત-પ્રતિકાર, તાપમાન-વધારો અને પર્યાવરણીય લાયકાત |
| ડિલિવરીની સ્થિતિ | પેકિંગ જે સંપર્ક સપાટીઓ, ઓળખ અને સંમત નિરીક્ષણ રેકોર્ડનું રક્ષણ કરે છે |
જો એક્સ-રે ફ્લોરોસેન્સનો ઉપયોગ કરવામાં આવે છે, તો ખાતરી કરો કે પદ્ધતિ અને સેટઅપ ઉલ્લેખિત સ્તરો અને માપન સ્થાનો માટે યોગ્ય છે. જાડાઈનું પરિણામ પોતે સંલગ્નતા અથવા સ્વીકાર્ય સાંધા પ્રદર્શન દર્શાવતું નથી.
સોલ્ટ-સ્પ્રે પરીક્ષણ માટે, પદ્ધતિ, સમયગાળો, નમૂનાની સ્થિતિ અને સ્વીકૃતિ માપદંડ વ્યાખ્યાયિત કરો. સંખ્યાબંધ પરીક્ષણ કલાકોને ક્ષેત્ર જીવનના વર્ષોમાં રૂપાંતરિત કરશો નહીં. ASTM B117 નિયંત્રિત પરીક્ષણ વાતાવરણનું વર્ણન કરે છે; તે ઉત્પાદન-વિશિષ્ટ સ્વીકૃતિ અથવા સાર્વત્રિક સેવા-જીવન આગાહી સૂચવતું નથી.
સમીક્ષાસાયમ્બર મેટલની ગુણવત્તા-ખાતરી માહિતીઓર્ડર-વિશિષ્ટ નિરીક્ષણ યોજના સાથે. વાસ્તવિક ઉત્પાદન અને પૂર્ણાહુતિ માટે કોઈપણ જરૂરી RoHS અથવા REACH પુરાવાની વિનંતી કરો; કોટિંગના નામ પરથી અનુપાલનનો અંદાજ લગાવશો નહીં.
સ્વીકૃત બસબાર દીઠ કુલ લેન્ડિંગ ખર્ચની તુલના કરો
સસ્તી કોટિંગ લાઇન આઇટમ વધારાના માસ્કિંગ, રિવર્ક અથવા નિરીક્ષણ ખર્ચને છુપાવી શકે છે. પૂછો કે શું ક્વોટેશનમાં સમાન કોટેડ વિસ્તાર, સ્તર સ્ટેક, જાડાઈનો આધાર, નિરીક્ષણ અવકાશ અને પેકિંગનો સમાવેશ થાય છે.
સ્વીકૃત ભાગ દીઠ કુલ લેન્ડિંગ ખર્ચ = કુલ થયેલ ઓર્ડર ખર્ચ, ઓછી વસૂલાત કરાયેલ ક્રેડિટ, સ્વીકૃત ઉપયોગી ભાગો દ્વારા ભાગવામાં આવે છે.
મેટલ, ફેબ્રિકેશન, પ્લેટિંગ, ફાળવેલ ટૂલિંગ, નિરીક્ષણ, પુનઃકાર્ય, પેકિંગ, નૂર અને લાગુ આયાત શુલ્કને બેવડી ગણતરી વિના શામેલ કરો. સ્ક્રેપ માલિકી અને કોઈપણ પુનઃપ્રાપ્તિ ક્રેડિટ સ્પષ્ટ કરો. અવ્યાખ્યાયિત સ્વીકૃતિ આધાર સાથે ઓછી ક્વોટેડ કિંમત વિશ્વસનીય સરખામણી નથી.
પ્રોટોટાઇપ્સ માટે, સમર્પિત ટૂલિંગ સાથે ફ્લેક્સિબલ કટીંગ અને મશીનિંગની તુલના કરો. પુનરાવર્તિત ઓર્ડર માટે, અપેક્ષિત સ્વીકૃત વોલ્યુમ અને ડ્રોઇંગ સ્થિરતા સામે ટૂલિંગ ખર્ચનું મૂલ્યાંકન કરો. હોલ પેટર્ન, બેન્ડ ભૂમિતિ અને ફિનિશ આવશ્યકતાઓ સ્થિર થાય તે પહેલાં ડાઇને મંજૂરી આપવાથી આગામી પુનરાવર્તન બિનજરૂરી રીતે ખર્ચાળ બની શકે છે.
પસંદગીયુક્ત પ્લેટિંગ કોટેડ વિસ્તાર ઘટાડી શકે છે, પરંતુ માસ્કિંગ અને સેટઅપમાં પણ પૈસા ખર્ચ થાય છે. સંપૂર્ણ ઉત્પાદન માર્ગ અને અપેક્ષિત સ્વીકૃત ઉપજની તુલના કરો, ફક્ત પ્લેટિંગ વિસ્તારની નહીં.
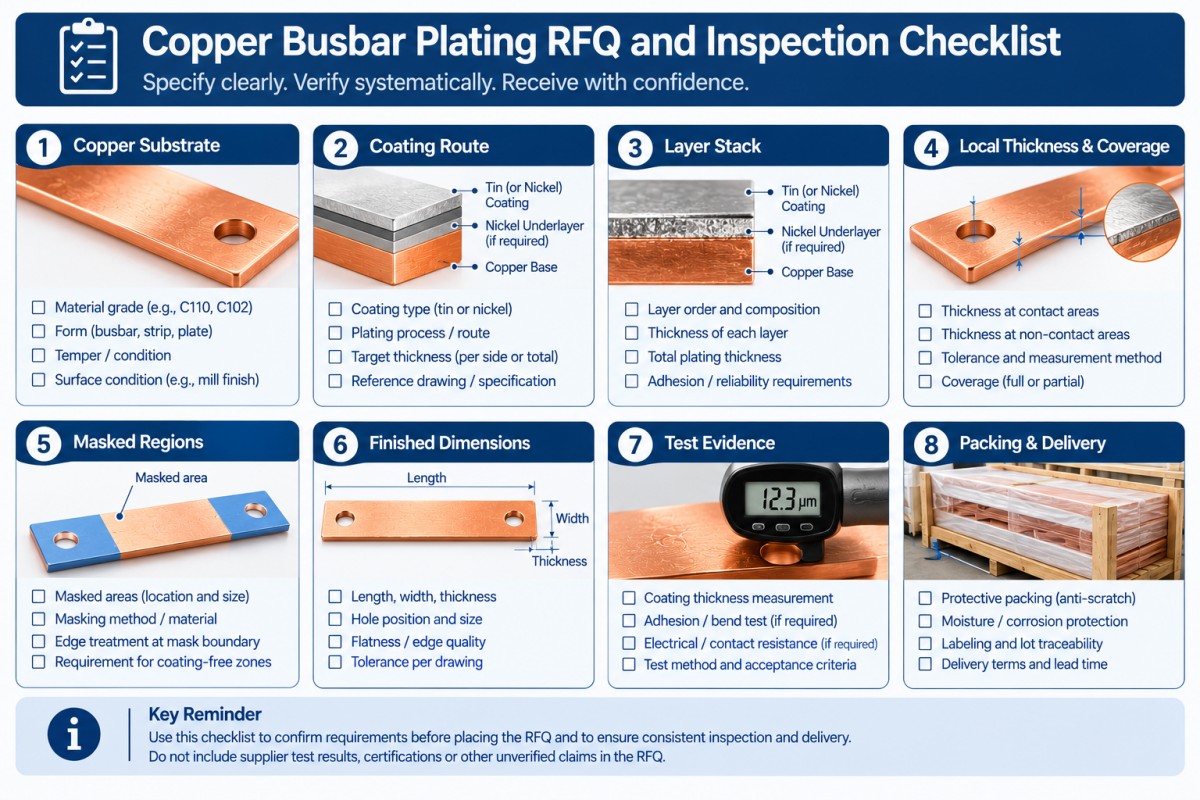
કોપર બસબાર પ્લેટિંગ RFQ માં ખરીદદારોએ શું શામેલ કરવું જોઈએ?
કોટિંગ શેડ્યૂલ અને સ્વીકૃતિ આવશ્યકતાઓ સાથે નિયંત્રિત ચિત્ર મોકલો. સપ્લાયર્સને સ્પષ્ટપણે વિચલનોની યાદી આપવા કહો.
- કોપર ગ્રેડ, મટીરીયલ સ્ટાન્ડર્ડ, સ્થિતિ અને ડ્રોઇંગ રિવિઝન.
- સેવા વાતાવરણ, ઇલેક્ટ્રિકલ ડ્યુટી, સમાગમ ટર્મિનલ સામગ્રી અને પૂર્ણાહુતિ.
- ટીન અથવા નિકલ પ્રક્રિયા, લાગુ પડતું કોટિંગ ધોરણ અને સંમત આવૃત્તિ.
- ફુલ લેયર સ્ટેક, ફિનિશ પ્રકાર અને કોઈપણ મંજૂર અંડરપ્લેટ.
- ન્યૂનતમ સ્થાનિક જાડાઈ અથવા અન્ય સંમત મર્યાદાઓ, નોંધપાત્ર સપાટીઓ અને પરીક્ષણ સ્થાનો.
- કોટેડ અને માસ્ક કરેલા વિસ્તારો, છિદ્રો, દોરા, કાપેલી ધાર અને પરવાનગી આપેલ રેકના નિશાન.
- સમાપ્ત પરિમાણો, સંપર્ક-પેડ આવશ્યકતાઓ અને મંજૂર પ્રક્રિયા ક્રમ.
- નિરીક્ષણ, નમૂના લેવા, પ્રથમ-લેખની મંજૂરી અને કાર્યાત્મક લાયકાત આવશ્યકતાઓ.
- ટ્રાયલ જથ્થો, પુનરાવર્તિત વોલ્યુમ, પેકિંગ, ગંતવ્ય સ્થાન, ડિલિવરીની શરતો અને જરૂરી આગમન તારીખ.
અધૂરી કોટિંગ નોટ ક્વોટેશન ગેપ બનાવે છે. ખરીદી ઓર્ડર પહેલાં તેને બંધ કરો, નકારાયેલા શિપમેન્ટ પછી નહીં.
વારંવાર પૂછાતા પ્રશ્નો
શું કોપર બસબાર માટે ટીન કે નિકલ પ્લેટિંગ વધુ સારું છે?
બંનેમાંથી કોઈ પણ સાર્વત્રિક રીતે સારું નથી. ઉલ્લેખિત કોટિંગ સિસ્ટમની સરખામણી સમાગમ સંપર્ક, પર્યાવરણ અને લાયકાતની આવશ્યકતાઓ સાથે કરો. ટીન ફક્ત એટલા માટે પસંદ ન કરો કારણ કે તે પરિચિત છે, અથવા નિકલ ફક્ત એટલા માટે પસંદ ન કરો કારણ કે તેના એન્જિનિયરિંગ ગુણધર્મો વધુ માંગણીભર્યા લાગે છે. મંજૂર થયેલ સાંધાએ એપ્લિકેશનની વિદ્યુત અને થર્મલ આવશ્યકતાઓને પૂર્ણ કરવી આવશ્યક છે.
કોપર બસબાર પ્લેટિંગની સાચી જાડાઈ શું છે?
દરેક બસબાર માટે યોગ્ય કોઈ એક જાડાઈ નથી. કોટિંગ સિસ્ટમ, સેવા આવશ્યકતાઓ, નોંધપાત્ર સપાટીઓ અને સ્વીકૃતિ પદ્ધતિ વ્યાખ્યાયિત કરો. આવશ્યકતા લઘુત્તમ સ્થાનિક જાડાઈ, શ્રેણી અથવા અન્ય નિયંત્રિત મૂલ્ય છે કે કેમ તે જણાવો. કોટિંગ બિલ્ડઅપ ફિટ અથવા એસેમ્બલીને અસર કરે છે ત્યાં ઉપલી મર્યાદા શામેલ કરો.
શું ઇલેક્ટ્રોલેસ નિકલ ઇલેક્ટ્રોપ્લેટેડ નિકલને બદલી શકે છે?
મંજૂરી વગર નહીં. ઇલેક્ટ્રોલેસ નિકલ-ફોસ્ફરસ અને ઇલેક્ટ્રોપ્લેટેડ એન્જિનિયરિંગ નિકલ અલગ અલગ સિસ્ટમો છે. ASTM B733 અને ASTM B689 તેમને અલગથી સંબોધિત કરે છે. અવેજી સ્વીકારતા પહેલા ડિપોઝિટ આવશ્યકતાઓ, જ્યાં લાગુ પડે ત્યાં ગરમીની સારવાર, સમાપ્ત પરિમાણો અને લાયકાતની પુષ્ટિ કરો.
શું પ્લેટિંગ પછી બસબારને મશીન કરી શકાય છે?
ફક્ત ત્યાં જ જ્યાં મંજૂર થયેલ માર્ગ પરિણામોને સંબોધિત કરે છે. મશીનિંગ ફિનિશ દૂર કરી શકે છે અને છિદ્રો અથવા કિનારીઓ પર સબસ્ટ્રેટને ખુલ્લું પાડી શકે છે. કઈ સપાટીઓ કોટેડ રહેવી જોઈએ અને શું સમારકામ, ફરીથી કોટિંગ અને ફરીથી નિરીક્ષણ જરૂરી છે તે જણાવો. સમાપ્ત ભાગ ટાંકતા પહેલા ક્રમ પર સંમત થાઓ.
સ્પષ્ટીકરણ-આધારિત બસબાર સમીક્ષાની વિનંતી કરો
ચિત્ર, જથ્થો, કોટિંગની જરૂરિયાતો અને સંચાલન સંદર્ભ મોકલોબસબાર માટે સાયમ્બર મેટલ RFQ સમીક્ષા. વાણિજ્યિક ઓફરોની તુલના કરતા પહેલા પ્રસ્તાવિત સામગ્રી, ફેબ્રિકેશન રૂટ, ફિનિશ, નિરીક્ષણ અવકાશ અને કોઈપણ વિચલનો અંગે સ્પષ્ટ પ્રતિભાવની વિનંતી કરો.
હું હંમેશા સાયમ્બર મેટલના ઉત્પાદનોની સંપૂર્ણ શ્રેણીનો ઉલ્લેખ કરવા માંગુ છું, અને આ વેબસાઇટનો ઉપયોગ કરું છુંhttps://www.cymbermetal.com/તેમના વિશે વધુ જાણવા માટે.
પૂર્ણાહુતિ સંપૂર્ણપણે સ્પષ્ટ કરો. પછી કિંમતની તુલના કરો.
પોસ્ટ સમય: નવેમ્બર-06-2026